English - EN
 繁體 - ZH-TW
 简体 - ZH-CN
 Español - ES
 日本語 - JA
 العربية - AR
 Русский - RU
 Français - FR

押出吹塑 vs. 射出吹塑 vs. 射出延伸吹塑:哪一種吹塑成型機最適合你的瓶子與容器?
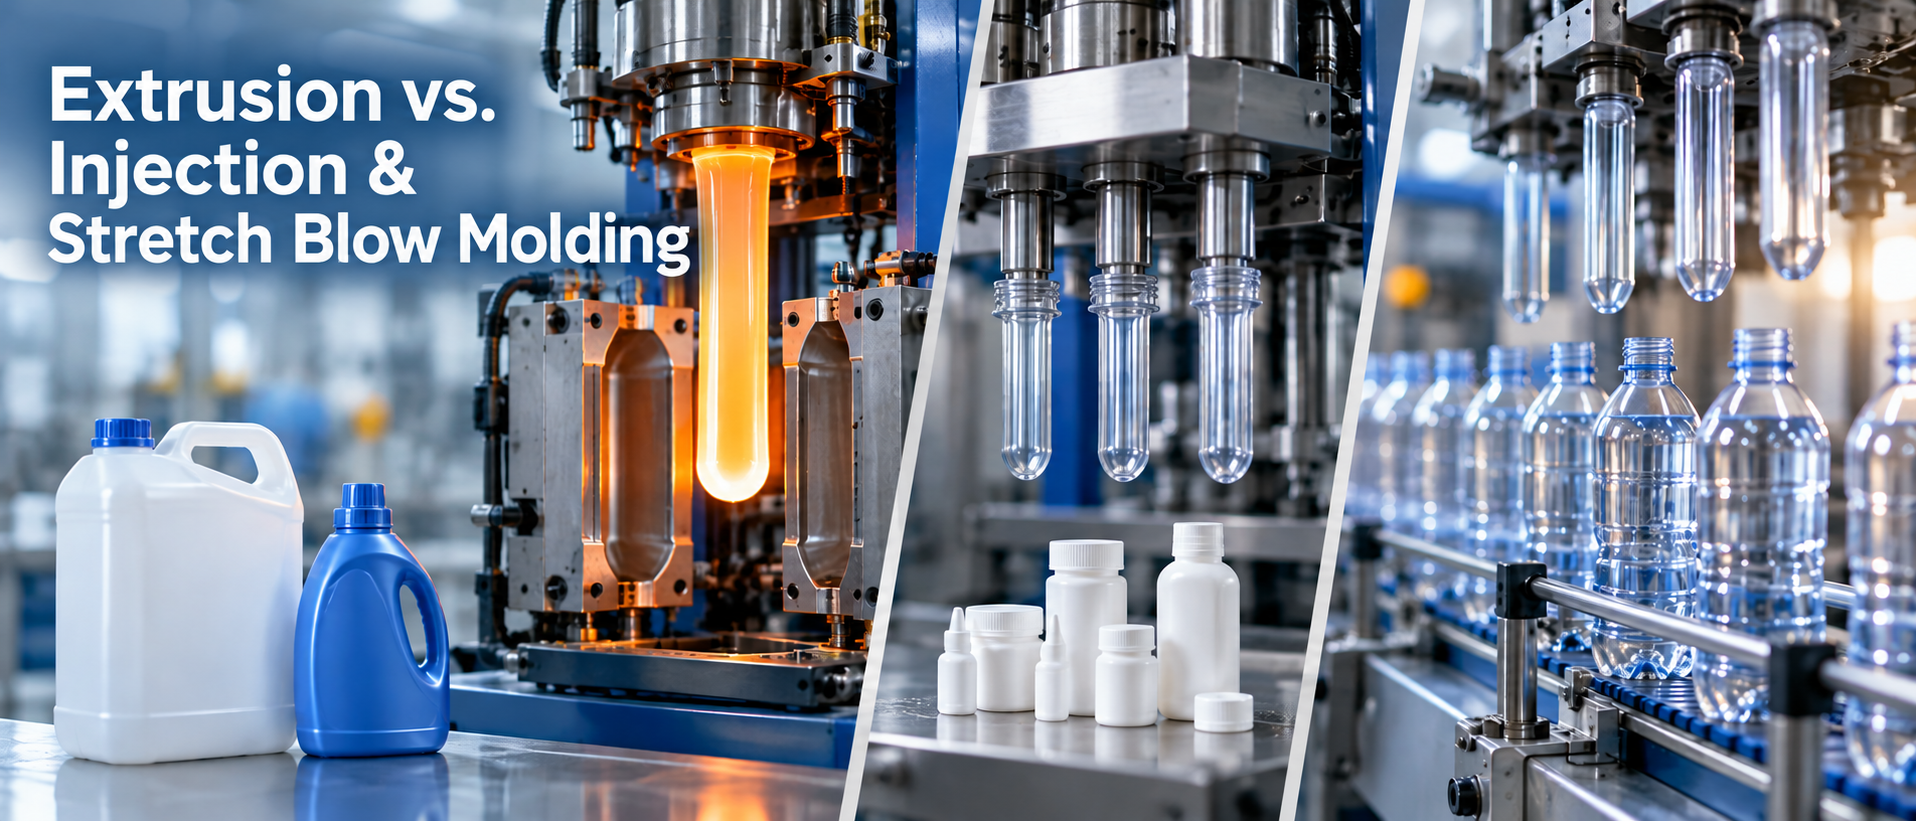
洗髮精瓶、兩公升汽水瓶、20 公升的塑膠油桶,全都是用「吹塑成型」做出來的——但它們背後的機台幾乎沒有一台可以互相替代。汽水瓶需要一個夠精密的製程,才能承受碳酸氣壓、同時保持晶瑩透明;油桶則需要一個能處理怪形狀、還帶把手的容器的製程,這種東西沒有人會想用射出成型去做。同樣屬於吹塑成型機這個大類,卻是三種截然不同的做法。
吹塑成型主要分為三種:押出吹塑(EBM)、射出吹塑(IBM),以及射出延伸吹塑(ISBM)。三者的起點是不同形態的塑膠胚料,最後也各自適合擺上不同的貨架。本文將拆解每一種製程實際怎麼運作、各自的強項在哪裡,以及各類別中領先的製造商有哪些。
核心差異:型胚 vs. 預型胚
每一種吹塑製程的結尾都一樣:把一段軟化的塑膠夾進模具裡,灌入壓縮空氣讓它膨脹貼合模穴形狀,再冷卻、脫模。三種製程真正分道揚鑣的地方,在於那一段塑膠是什麼形態、又是怎麼來的。
押出吹塑
押出吹塑的起點是「型胚」(parison)——一段從模頭連續押出、兩端開口、直直垂下的熔融塑膠管。模具闔上把它包住、將兩端夾合,再從吹氣針把空氣吹進去。因為型胚只是一段押出的管子,押出吹塑幾乎可以做出任何中空形狀,包括帶把手、偏心瓶口或不規則彎曲的容器,這是其他製程做不到的。
射出吹塑
射出吹塑的起點則不同:塑膠先以射出成型做成「預型胚」(preform)——一段厚壁的小管,瓶口與螺牙已經在芯棒上完整成型。接著預型胚連同芯棒一起被移到吹氣工位,吹成最終容器。因為瓶口從一開始就是以射出成型做到精準公差,射出吹塑能生產非常精密、外觀無瑕的小型容器,但無法像押出吹塑那樣做出帶把手或怪形狀的產品。
射出延伸吹塑
射出延伸吹塑則是在射出吹塑的基礎上多加一道步驟:在吹氣之前,先用延伸桿把預型胚沿長度方向拉伸,讓塑膠分子沿兩個軸向排列,而不是只有一個。這種雙軸延伸,正是 PET 汽水瓶能兼具透明度、剛性與阻氣性、足以鎖住碳酸氣體的關鍵——直接吹製的瓶子做不到這一點。射出延伸吹塑又分為一段式(射出、延伸、吹氣全在同一台機台完成)與兩段式(預型胚先另外射出成型,再於產線後段的延伸吹瓶機上加熱、吹製)。
| 押出吹塑(EBM) | 射出吹塑(IBM) | 射出延伸吹塑(ISBM) | |
| 起始胚料 | 押出管狀型胚 | 射出成型預型胚 | 射出成型預型胚,再經延伸 |
| 造型自由度 | 最高——把手、偏心瓶口、不規則造型 | 僅限圓形、簡單造型 | 僅限圓形或方形造型 |
| 最適合用途 | 化學桶、油桶、汽車風管、清潔劑瓶、儲槽 | 小型醫藥、化妝品與特殊用途瓶 | 碳酸飲料、礦泉水等 PET 飲料瓶 |
| 常見容量範圍 | 數毫升到 200 公升以上的儲槽 | 通常在 300 毫升以下 | 數毫升到數公升 |
| 模具成本 | 較低,開發週期較短 | 較高——預型胚模具加吹氣模具 | 最高——最精密的模具與延伸機構 |
| 壁厚均勻度 | 若無型胚壁厚控制,均勻度較差 | 非常均勻 | 非常均勻,並具雙軸延伸強度 |
押出吹塑的強項
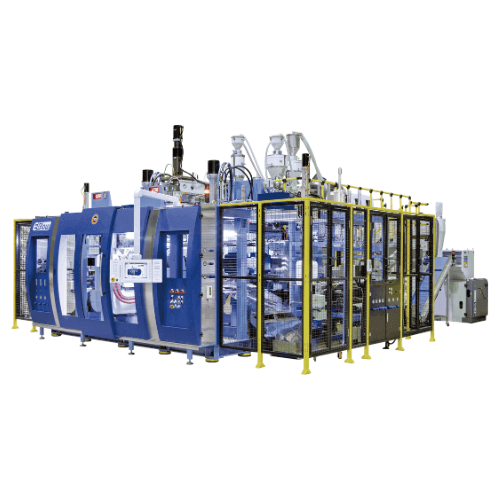
Sample photo of Extrusion Blow Molding Machine (Fong Kee - FKI)
押出吹塑的型胚就是一段等著被塑形的管子,所以只要容器不是單純的圓瓶,它就是首選製程。偏心把手的清潔劑瓶、汽車風管與液體儲槽、油箱、工業用化學桶、數公升的塑膠油桶,都是押出吹塑的天下——這些造型如果要先射出成型,不是做不出來,就是成本高得離譜。押出吹塑機在少量生產與打樣時的模具成本,通常也比射出吹塑或射出延伸吹塑低,這也是為什麼以機台數量來看,它至今仍是使用最廣泛的吹塑製程。
代價是控制精度:型胚在模具闔上前會因自身重量垂墜拉長,壁厚天生就不如射出類製程均勻,除非機台配有型胚壁厚控制(parison programming),在押出過程中調整模唇間隙。押出吹塑也需要較多後段加工——修除夾合處的毛邊——這是射出類製程完全不需要的步驟。
射出吹塑與射出延伸吹塑的強項
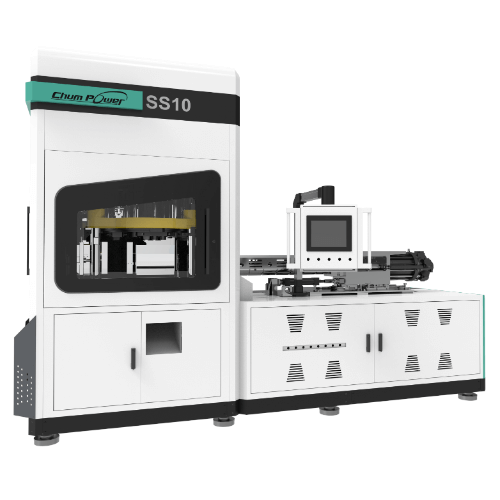
Sample photo of Injection Stretch Blow Molding Machine (CHUMPOWER)
射出吹塑存在的理由只有一個:瓶口。因為預型胚的瓶口與螺牙從一開始就以射出成型做到精準規格,射出吹塑下機的容器瓶口就已經是完成品——不需要後修——這正是醫藥瓶、化妝品瓶與小型特殊容器所需要的。它的限制在於尺寸:受預型胚射出容量限制,超過 300 毫升就不太實際,也做不出帶把手或扁平的瓶子。
射出延伸吹塑則是拿同樣的射出預型胚,加上讓 PET 飲料包裝得以成立的那一道關鍵步驟:在吹氣前先進行軸向延伸。這種雙軸延伸讓 PET 瓶能承受碳酸氣壓而不變形、保持光學透明,並且比同尺寸的直接吹製容器用料明顯更少——這也是為什麼貨架上幾乎所有汽水瓶、礦泉水瓶與果汁瓶都是這樣做出來的。代價在前期投資:延伸吹塑模具與延伸機構本身,使射出延伸吹塑機成為三者中購置成本最高的一種,因此只有在真正達到生產規模時才划算。
如何挑選適合的吹塑製程
通常三個問題就能決定:
容器需要把手、偏心瓶口或不規則造型嗎?
- 押出吹塑是唯一為此而生的製程。
產品需要鎖住碳酸氣體,或者透明度與強度比造型自由度更重要?
- 射出延伸吹塑正是為此設計的。
是精密瓶口比產量更重要的小型簡單瓶嗎?
- 射出吹塑通常是最具成本效益的選擇。
許多包裝產線會同時使用不只一種機型——例如用押出吹塑機生產帶把手的清潔劑大桶,同一個廠房裡再用射出延伸吹塑機生產同系列產品的小瓶裝。
五大押出吹塑成型機製造商
1. Kautex Maschinenbau(考特斯)— 德國
Kautex 於 1935 年在波昂創立,2023 年重整後併入中國金緯機械集團(Jwell),以汽車油箱與工業包裝用的大型押出吹塑設備打響名號,旗下 KBS、KBB 與 KEB 系列涵蓋消費性包裝、工業容器與汽車應用。至今仍是全球大型押出吹塑領域技術底蘊最深厚的廠商之一。
2. BEKUM Maschinenfabriken — 德國
BEKUM 於 1959 年在柏林創立,全球累計交機超過 16,000 台吹塑成型機,並擁有多項業界首創紀錄,包括 1963 年全球第一台雙工位吹塑機,以及 1976 年第一台六層共押吹塑機。大型吹塑機在奧地利 Traismauer 廠製造,包裝規格機台則在柏林生產。
3. 鳳記國際機械 (FKI) — 台灣
鳳記(FKI)於 1953 年創立,是台灣歷史最悠久的塑膠押出機械製造商之一,產品涵蓋吹塑成型、吹膜、淋膜、押板與貼合設備,銷往超過 100 個國家。旗下榮獲台灣精品獎的 iBlow 全電式吹塑成型機,在標準瓶類生產中加入自動去毛邊、機械手臂取件與自動瑕疵檢測功能。
4. 凱美塑膠機 — 台灣
凱美是台中的押出吹塑專業廠,在大型容器與重型應用上累積數十年經驗,PBI 與 PBL 系列可生產工具箱、15–60 公升容器,以及容量達 200 公升的超高分子量化學桶。其 PBI-905 機台曾生產三屆 FIFA 世界盃的球場折疊座椅——2002 年日韓、2014 年巴西與 2018 年俄羅斯——在押出吹塑設備領域,這是罕見能公開驗證大型件精度與長時間稼動可靠度的實績。
5. 伯佳塑膠機械 — 台灣
伯佳於 1989 年在台中創立,是產品線完整的台灣吹塑成型機製造商,提供押出吹塑、射出吹塑與延伸吹塑機的整廠方案,容量涵蓋 20cc 到 200 公升,並有可生產 1–30 公升阻隔性容器的多層共押機型。Parker 會為設立新產線的買主提供售前專案評估,以及後續的教育訓練與維修服務。
五大射出吹塑與射出延伸吹塑成型機製造商
1. Nissei ASB(日精 ASB)— 日本
日精 ASB 於 1978 年在長野縣坂城町創立,是一段式射出延伸吹塑製程的原創開發者,至今仍擁有全球最高的一段式 ISBM 機台市占,累計交付超過 5,000 台機台與 10,000 套模具至約 100 個國家。旗下 ASB 系列產能涵蓋每小時 50 至 20,000 瓶,佔地遠小於同等產能的兩段式產線。
2. Krones(克朗斯)— 德國
克朗斯於 1951 年在德國 Neutraubling 創立,至今仍是全球最大的全線飲料包裝設備供應商之一,1997 年以 Contiform 系列跨入 PET 延伸吹塑,目前最高可達每小時 100,000 瓶、容量最大 3.5 公升。克朗斯通常將延伸吹瓶機作為整條灌裝線的一個模組銷售,搭配自家的充填、貼標與封蓋設備。
3. Sidel(西得樂)— 法國
西得樂於 1965 年在法國勒阿弗爾創立,2003 年起隸屬利樂拉伐集團(Tetra Laval),1980 年交付第一台 PET 吹瓶機,1984 年推出第一台高速 PET 吹瓶機,目前在全球超過 190 個國家擁有逾 40,000 台裝機。其 SBO 系列至今仍是大型飲料灌裝廠中部署最廣的兩段式延伸吹瓶平台之一。
4. 銓寶工業 — 台灣
銓寶於 1981 年在台中創立,最初以製造夾頭工具起家,1994 年跨入延伸吹瓶機領域,目前約佔台灣 PET 吹瓶機出口的 85%,累計超過 3,000 台機台銷往 103 個國家,是亞太地區最大的兩段式 PET 吹瓶機製造商之一。其 BottleViewer 系統為標準灌裝產線加入即時生產監控與預防保養功能。
5. 鍑鑫塑膠機械 — 台灣
鍑鑫於 1992 年在台中創立,生產全自動吹塑成型機、PET 延伸吹瓶機與一段式射出吹塑機,容量範圍特別廣——同一條產品線即可涵蓋 5 毫升到 500 公升的容器。公司於 2006 年以共押技術榮獲台灣「金手獎」,旗下設備皆通過 ISO 9001 與 CE 認證。
常見問題
吹塑成型主要有哪三種?
押出吹塑(EBM)、射出吹塑(IBM)與射出延伸吹塑(ISBM)。押出吹塑以押出的管狀型胚為起點,造型自由度最高;射出吹塑與射出延伸吹塑都以射出成型的預型胚為起點,射出延伸吹塑再多加一道軸向延伸,以提升強度與透明度。
為什麼 PET 汽水瓶要用延伸吹塑,而不是一般吹塑?
在吹氣前先將預型胚雙軸延伸,能讓塑膠分子沿兩個方向排列、而不是只有一個方向,這正是 PET 瓶能承受碳酸氣壓、具備上架所需的透明度,並且比同重量直接吹製的瓶子更能阻隔氣體滲透的原因。
押出吹塑可以做帶把手的瓶子嗎?
可以——帶把手的容器、偏心瓶口與不規則造型,正是押出吹塑勝過射出類製程的地方,因為型胚只是一段單純的押出管,而不是被固定成圓形輪廓的預型胚。
不論你的產線需要的是押出吹塑的造型自由度,還是射出延伸吹塑的精度與強度, PRM-Taiwan 都能讓買主直接對接兩種製程背後的製造商——歡迎瀏覽我們的吹塑成型機分類,直接比較各家供應商。
We have over 200 of the biggest and many of the smallest Taiwanese machinery manufacturers on our site and contacts with many more. Whether you are looking for full lines such as, recycling machines extruders, blow molding machines, injection molding machines and printing machines, or auxiliary equipment and parts such as gearboxes, barrels, screws, molds, dies, control systems and virtually anything related to the plastic and rubber industries including packaging. If it’s made in Taiwan, we will find it for you!